一、一些进口设备或配件,要求在滤清器塑料方框浇注φ4~5聚氨酯密封圈,作到表面光洁平整,弹性较佳,和塑料框槽有较大粘结力。我们通过不断的试验和改进,已开发成功有关工艺和设备,所生产的少量制品已得到国际有关用户的确认。
二、如何达到制品的要求:(料、机、模、用)
1、 合格的原料和合适的工艺:
(1) 原料:应采用有一定强度与表面光洁的自结皮(ISF)聚氨酯泡沫塑料。
自结皮组合料的主要参数:
① 常采用两组份,料温22±2℃,模温35~40℃,混合比:A:B≈100:35~40
A料:羟值(mgKOH/g)145~172;粘度(20℃)(mpa.s)600~1000;密度(20℃)1.05
B料:-NCO(%) 28±1;粘度(25℃)(mpa.s)150~300;密度(25℃)1.22
② 反应性:
乳白期(CT)20~30S 起发期(RT)50~60S
胶化期(GT)40~50S 脱模期(DMT)180~300S
③ 物性:
整体密度(kg/m3)200~600 撕裂强度(N/m)1700~2100
抗拉强度(Mpa) 0.7~2 硬度(shoreA)30~70
伸长率(%)100~200 50%压缩变形(%)<4.5
(2) 工艺:用超微型发泡机以0.5~1g/s的浇注量及100~200mm/s的移动速度将聚氨酯混合料浇入喷过脱模剂模具的半圆槽中,将滤清器塑料框,经定位装置,使其和模具对准,加温到50~60℃经3~4分钟熟化,即可使混合料发泡并粘接在塑料框的槽中,经脱模及修整后即为成品。
工艺要求:
① 自结皮发泡应严格控制原料中的水含量,因H2O与NCO反应生成CO2,难能以液态存在于发泡体系中,从而破坏了表皮的形成,一般多元醇中H2O<0.01%。
② 为获得一定厚度的表皮,就应作到注模具应过量(常过量20-40%),增加发泡剂用量可使表皮密度提高;若想生产薄皮制品,可由降低发泡剂用量或提高模温来调节;用高沸点发泡剂为二氯甲烷(39.8℃)代替部份F-11(23.7℃)可明显增加表皮厚度;若要改善泡孔结构,提高开孔率,可有控制地注入少量空气。(增加成核作用)
③ 根据原料、工艺和模具情况应严格控制模具温度。
2、 性能优越的超微型发泡机
由于密封条很细(约φ4~5)每100mm长,重量约0.25~0.4g(以密度200kg/m3计)
故要求发泡机的主要参数为:
总吐出量0.2~1g/s,设计混合比:A:B≈100:40
(1) 料罐:V=10L(φ200×300)(A、B一样)
(2) 计量泵:采用高精度计量泵
A泵排量0.2~1g/s 功率0.37KW
B泵排量0.08~0.4g/s 功率0.37KW
(3) 浇注头、搅拌功率0.37kw(变频调速,3000~6000r.p.m)
(4) 温度、计量、压力及浇注量均为数显自控
发泡机是保证正品率的关键:将控制到一定温度的两组份原液,按配方要求准确计量和均匀混合后定量浇到模具中。
3、 模具:为了操作轻巧,表面光洁,常用硬质合金铝制造。要求有利于浇注料的畅流和表面气泡的排除,并能迅速合模与锁紧。
4、 正确的操作方法:能按不同的模具,采用与之适应的浇注工艺,发生不正常现象时,能具体分析,迅速排除。
三、微型发泡机的三种工艺结构:
1、 高压机:采用高压计量(15-25Mpa),冲撞混合,高压推杆式自洁型浇注头(每次浇注后不需用溶剂清洗混合腔),由于微型发泡机总浇注量很小(<12g/s)两个组份的混合比及粘度相差较大,为达到高压冲撞混合,要求进入混合腔的原液流量>150m/s,则液流孔极小(d<0.5mm)易造成料液堵塞无法保证正常生产,故国内外未见微型高压发泡机。
2、 高速机:采用中压计量、高速螺杆混合(n>15000r.p.m),由高速锥形螺杆的推进以刮净混合腔(不需溶剂清洗)自动化程度高(如欧洲生产的高速机)但结构复杂对材质及加工精度要求极高,对操作及维修人员的技术要求很高,按我国目前的基础工业水平(材料、热处理及加工精度),尚难批量生产出如此高精度又能保证长期可靠使用的设备。
3、 低压机:采用低压高精度计量泵计量,机械搅拌混合,溶剂自动清洗,能作到小流量精确计量,尤其当两组份粘度或混合比相差较大时,能较好地满足工艺要求,是比较适合于微型机的工艺结构。
四、关键部份:
(一)计量部份
1、 影响计量精度的因素:
(1) 均衡供料与正常过滤:原液粘度与料温有关,在工艺条件许可的条件下,可适当提高料温、降低粘度更便于供料。若原液粘度过高(>2000CPS)可往料罐中加入<0.03Mpa氮气,达到向计量泵均衡供料。
(2) 计量泵:驱动装置及转速数显等的结构与精度,由于采用了低速高精度计量泵,精密驱动无级变速机与数显转速表等,在正确的使用条件下,其误差应<0.5%。
(3) 输料及回流系统阻力稳定,压力调节灵敏。
注: 高要求的聚氨酯设备的计量方式都采用“全回流——浇注”流程,而不采用“直通”流程:
由料罐经过过滤后的A、B原液分别由计量泵按配方要求输入混合装置,混合均匀即可浇注。
其优点是流程简单、不需要回流管,常用于要求不高的场合,如聚氨酯硬泡喷涂。
“全回流——浇注”流程:由A、B计量泵输至混合装置中,由同步切换开关控制,浇注时使A、B料全量进入混合腔,在高速搅拌的混合头作用下混合均匀后即可浇注;若停止浇注则切断A、B料进入混合腔,而全部回流到原来料罐。通过调节进料压力与回流电压力,可使浇注时保持恒定的混合比,不会造成刚开始混合或混合结束时混合比(瞬间配比)变化而产生次、废品,可大大提高制品的正品率。
2、 计量泵配置及主要参数:设计混合比:软泡(R)A : B=3 : 1;硬泡(Y)A : B=1 : 1
3、 计量泵转速的确定:
根据要求排量,按上表查得该型微型计量泵的每(转/分)排量,计算出泵转速。
例:PU20F-WR2微型发泡机:A计量泵每(转/分)排量为6cc;B计量泵每(转/分)排量为1.2cc;A料比重为1.05,B料比重为1.21,重量混合比为100 : 35。
根据计算转速上机调试,测定A、B泵实际排量,再按要求的混合比予以修正。(测流量时通过调节回流调节阀及节流片的通孔大小,使其浇注压力与回流压力基本平衡)测得0.3秒,与3秒时的混合比基本一致,则可使整个浇注过程中不会产生初喷差与终喷差。
(二)混合装置(浇注头)
1、 浇注——回流切换装置:
三位气缸经齿条、齿轮同步切换两组份转阀轴(齿条在最高位置时:A与B转阀处于对混合腔进行气冲或清洗位置,而A、B料为回流状态;齿条在中间位置时:A、B料处于回流状态,清洗或气冲关闭,(故清洗孔永不堵塞);齿条在最低位置时:清洗或气冲关闭,A、B料为浇注状态),浇注时,A与B原液通过节流片小孔注入混合腔;回流时原液通过回流调节阀回到各自料罐(为防止产生气泡及稳定料温,故回流原液从底部进入料罐)
2、 压力调节装置:
装在浇注头两侧的回流调节阀可对原液的回流压力进行精密调节(要求调节灵敏,微调可靠,不会堵塞)。
浇注压力可由节流片孔径调节。
3、 搅拌传动及轴端密封:
0.75kw二极电动机经三角胶带宝塔轮传动,搅拌转速为4500及5000r/m两挡(设有转速显示)轴承为进口高精度轴承,轴上设有精密油封及特殊密封,以防止混合料向上倒料,(操作时应注意,当漏斗的出料口因结料而变小时应及时更换,以免因混合腔内压力过高而向上倒料)。
4、 清洗装置:
为使每批制品浇注后混合腔干净(不漏气、不残留清洗液),以保证下一周期的浇注能顺利进行。由电脑程控器经电磁阀使其自动进行气冲或液洗,并可有效地防止原液倒入清洗管路。
5、 混合头:
采用特殊设计的高剪切型混合头:简单实用、混合均匀、断续浇注时不会造成压力波动,极易清洗干净。
改变漏斗出料孔的大小,可调节混合料在混合腔中的停留时间。
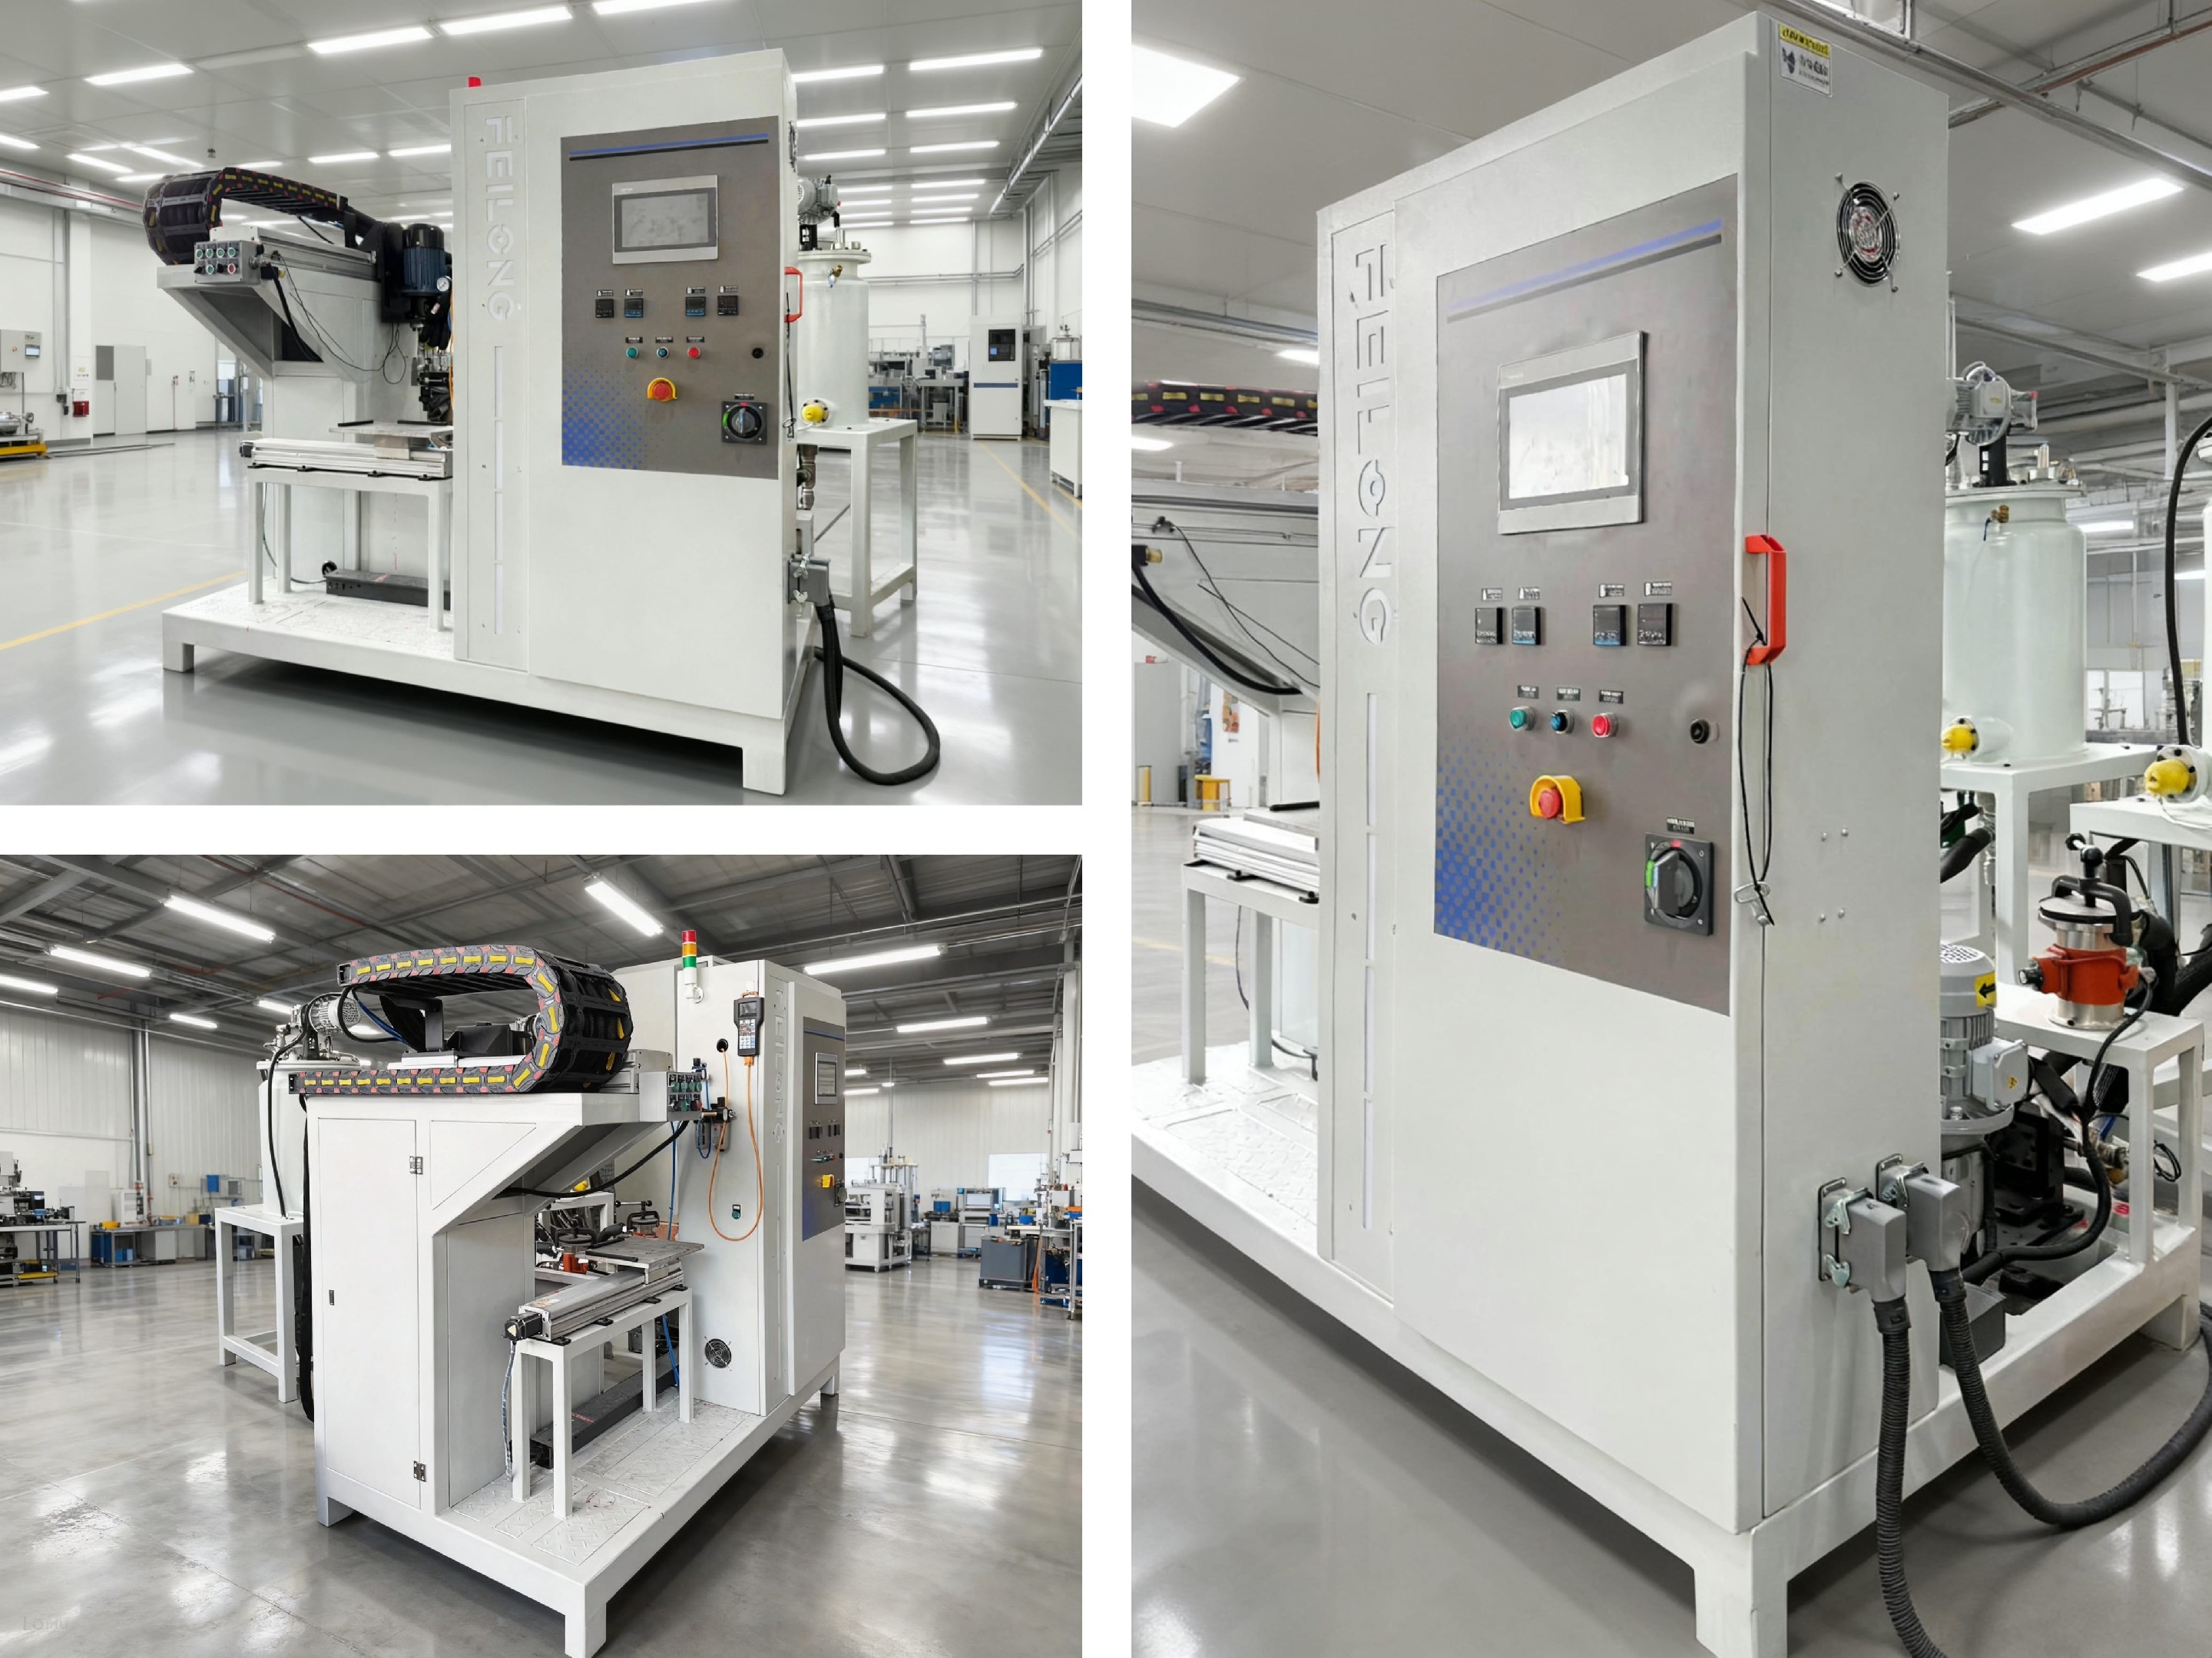
(三)控制与显示
1、 电脑程控器(性能稳定、结构可靠、操作方便、易懂易学)
(1) 浇注量的自动控制与显示,可控制99个工位的不同或相同的浇注量(浇注时间0.10~99.9秒)
(2) 控制断续浇注的制动:每个模具浇注后,为了防止浇注头滴料,应在浇注停止时,将转阀轴齿条在中间位置(原液回流、清洗关闭)此时混合头电机停转并制动。
(3) 控制自动气冲与液洗:一批模具浇注完成后,若停浇时间较长时(超过乳白期2/3的时间)即应进行自动清洗程序:气冲——液洗——气冲(以上混合头均高速旋转)——气冲(混合头停转)。调节各程序的时间即可将混合腔洗净吹干。
2、 控温系统:
料温的稳定才能保证生产正常进行,一般要求料温18~24℃,冬天开车时可由料罐底部的电加热管临时加热原液,正常操作时应节断电加热的空气开关,往料罐夹套中循环冷却水(为防腐蚀最好能加防腐剂),料罐为三层结构(外有聚氨酯硬泡绝热层,可防夏天通冷却水时料罐外壁挂水珠)料温由数显温控仪自动控制。
3、 原液压力显示:
采用高精度数显压力表及薄膜式压力传感器,显示精度可达0.01Mpa
4、 流量(计量泵转速)显示:
由高精度转速表显示计量泵转速,可计算或实测出各泵流量及混合比。
5、 浇注头搅拌转速显示:
可检测操作时的最佳转速及观察混合头运转是否正常。

聚氨酯整体解决方案提供商
手机:张经理 138-0668-4906
电话:0577-86052501
邮箱:FL@pumcn.com
地址:温州市瓯海区104国道鹅湖段83号宏地智能科创城8幢
网址:www.pumcn.com
截屏,微信识别二维码
